Температурная башня без чрезмерного обобщения
Температурную башню используют как сравнительный тест конкретной катушки и профиля, выбирая подтверждённый диапазон по поверхности, мостам и межслойному сцеплению.
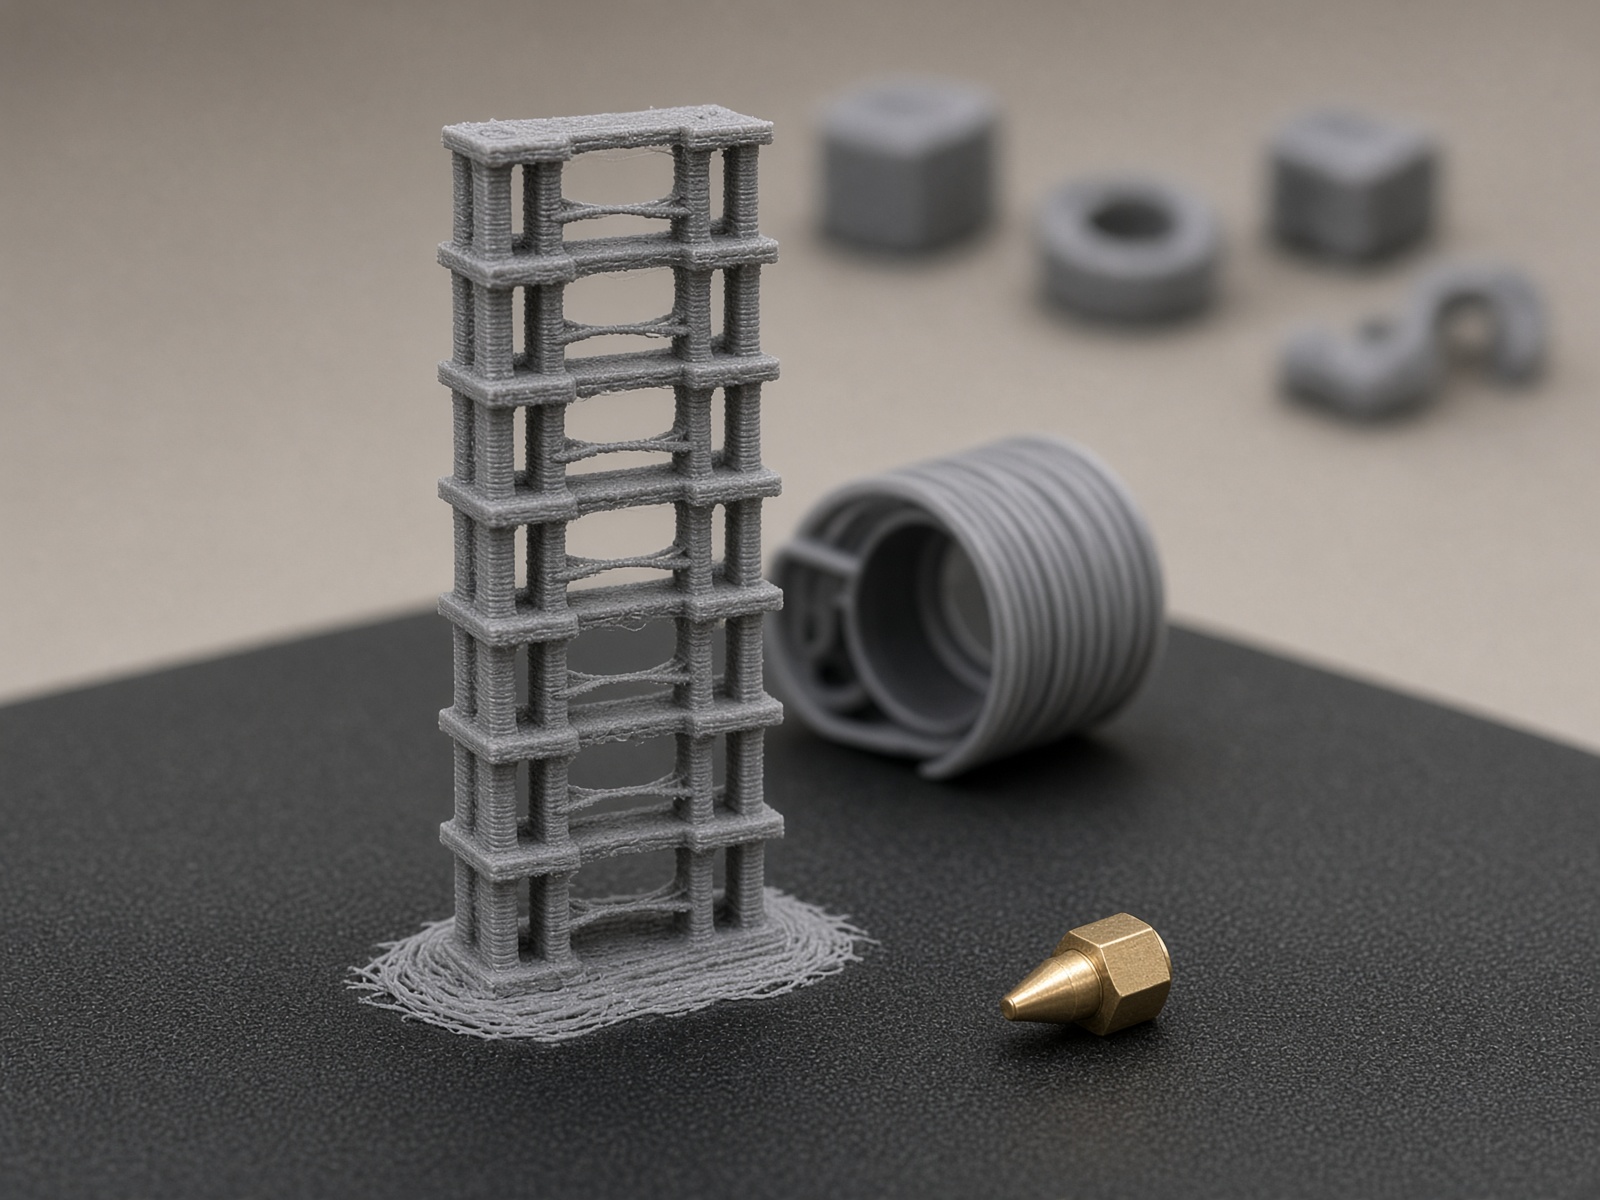
Температурная башня нужна не для поиска «правильной температуры материала вообще», а для сравнения нескольких температур в одной конкретной связке: принтер, хотэнд, сопло, высота слоя, скорость, охлаждение, профиль и выбранная катушка. Тест имеет смысл только тогда, когда в подготовленной траектории действительно меняется температура сопла по секциям, а все остальные существенные параметры остаются закреплёнными.
Рабочим результатом становится не одно универсальное число, а диапазон и условие его применения. Секции сравнивают по поверхности, нитям, нависаниям, мостам и признакам межслойного сцепления, затем выбирают компромисс под фактическую скорость и назначение детали. Вывод сохраняют в профиле именно этой катушки и конфигурации, а после заметной смены материала, цвета, сопла, скорости, охлаждения или закрытого объёма тест повторяют.
Что именно показывает температурная башня
Башня создаёт последовательность участков одной модели, которые должны печататься при разных показаниях температуры сопла. Благодаря одинаковой геометрии соседние секции можно сравнивать между собой. Такой тест помогает увидеть, как изменение температурной уставки связано с нитями между перемещениями, видом поверхности, поведением нависаний и мостов, а также с тем, насколько уверенно держатся слои.
Но показание датчика не равно прямому измерению температуры расплава во всём хотэнде. Башня сравнивает режимы, заданные конкретному принтеру, а не устанавливает абсолютное физическое свойство полимера. Поэтому перенос результата на другой принтер, другой хотэнд или даже другую катушку того же общего типа требует отдельной проверки.
Тест также не изолирован от времени. Нижние и верхние секции печатаются в разные моменты и на разной высоте. За это время могут измениться условия вокруг модели, поведение охлаждения или состояние материала. Наблюдаемая разница поэтому служит основанием для следующей проверки, а не доказательством одной причины сама по себе.
До башни: убрать ошибки, которые температура не исправляет
Перед запуском проверяют механическое состояние принтера, первый слой и исходную подачу. Если механика работает неповторяемо, первый слой нестабилен или исходная экструзия явно неверна, башня смешает эти отклонения с влиянием температуры. В таком состоянии выбирать секцию бессмысленно: повторный прогон может дать другую картину без изменения температурного профиля.
Проверка начинается с обычной модели или короткого контрольного прогона в том же профиле, который станет основой башни. Нужно убедиться, что принтер воспроизводимо начинает печать, линии укладываются ожидаемо, а подача не меняется случайным образом. Цель этого шага не в полной калибровке всех параметров, а в создании устойчивой исходной точки.
Температурная башня не заменяет настройку коэффициента потока, опережения давления, охлаждения, втягивания или геометрической точности. Если основной дефект относится к одному из этих параметров, температура может лишь изменить его выраженность. Поэтому перед тестом записывают, какие настройки уже приняты как исходные и какие вопросы башня не должна решать.
Входные данные, которые нужно закрепить
Для воспроизводимого прогона фиксируют модель принтера, хотэнд, материал и обозначение катушки, цвет, диаметр сопла, высоту слоя, профиль печати, скорость, охлаждение и условия размещения принтера. Полезно отдельно указать, использовался ли закрытый объём. Эти сведения определяют границы вывода сильнее, чем само название общего типа филамента.
Диапазон теста выбирают внутри рекомендаций производителя материала и возможностей конкретного хотэнда. Публичная схема не должна подменять проверку оборудования готовыми командами нагревателя. Способ задания переходов зависит от слайсера, прошивки и аппаратной конфигурации, поэтому его проверяют отдельно для используемой системы.
Во время одного прогона меняют только температурную уставку сопла. Скорость, высоту слоя, поток, охлаждение, втягивание, траектории перемещений и остальные параметры оставляют одинаковыми. Если вместе с температурой автоматически меняется другой параметр, результат уже нельзя объяснять одной причиной.
Проверка траектории важнее подписи на модели
Надписи на башне или названия секций не доказывают, что принтер получит разные температурные уставки. После нарезки нужно открыть предварительный просмотр или проверить подготовленный вывод и убедиться, что переходы привязаны к нужным слоям. Каждая секция должна соответствовать тому режиму, который указан в журнале.
Проверяют не только наличие изменений, но и их порядок. Если переход сдвинут относительно геометрии, оценка будет приписана неверной секции. Если температура вообще остаётся постоянной, полученная башня сравнивает только высоту и время печати. Такой прогон останавливают как недействительный и не используют для выбора профиля.
Когда изменение внесено через пользовательские вставки, нужно отдельно подтвердить их совместимость с применяемой прошивкой и пределами оборудования. Универсальная команда здесь неуместна: одинаково выглядящая строка не гарантирует одинаковое поведение на разных системах. Критерий готовности простой — в подготовленном выводе ясно видно, где и на какую уставку переходит каждая секция.
Как читать наблюдаемые признаки
Поверхность
Сравнивают равномерность стенок, выраженность наплывов, шероховатость и повторяемость мелких элементов. Более чистая поверхность может быть полезным признаком, но сама по себе не определяет победителя. Секция, которая выглядит аккуратно на невысокой нагрузке потока, может вести себя иначе при более быстрой печати.
Нити между элементами
Смотрят на количество и выраженность тонких нитей после перемещений. Меньшее число нитей часто делает секцию визуально привлекательнее, однако выбирать только по этому признаку нельзя. Нити зависят также от влажности материала, втягивания, перемещений и геометрии модели. Если вся башня покрыта паутинкой, сначала проверяют эти переменные, а не объявляют верхнюю или нижнюю секцию правильной.
Нависания и мосты
У нависаний оценивают сохранение формы, провисание и качество нижней поверхности. У мостов сравнивают, насколько ровно материал перекрывает промежуток и как выглядит нижняя сторона. Эти признаки связаны не только с температурой, но и с охлаждением, скоростью и подачей. Поэтому вывод относится к закреплённому профилю, а не к материалу в отрыве от режима.
Межслойное сцепление
Секции можно сопоставлять по тому, как уверенно соединены слои, но визуальная чистота не доказывает максимальную прочность. Простое наблюдение и ручное сравнение дают лишь ограниченный признак. Если назначение детали требует повышенного межслойного сцепления, предпочтение может сместиться к другой части рабочего диапазона, даже когда там поверхность немного грубее или нитей больше.
Как сделать сравнение проверяемым
Перед осмотром отмечают границы секций и сопоставляют их с переходами в подготовленной траектории. Оценку ведут в одном порядке: сначала поверхность, затем нити, нависания, мосты и признаки сцепления слоёв. Для каждой секции используют одинаковые формулировки. Это не превращает внешний осмотр в точное измерение прочности, но помогает не менять критерий после того, как одна зона показалась особенно аккуратной.
Наблюдения отделяют от объяснений. Запись «между стойками заметны нити» описывает результат, а запись «температура слишком высокая» уже называет причину. Причину можно обсуждать только вместе с влажностью катушки, настройкой втягивания, перемещениями и геометрией. Такой способ записи сохраняет альтернативные версии и не позволяет башне отвечать на вопрос, который в ней не изолирован.
Полезно заранее определить приемлемый результат для будущей детали. Если нужен внешний корпус, приоритетом могут быть ровные стенки и чистые мелкие элементы. Если деталь выбирают с акцентом на межслойное сцепление, одной красоты поверхности недостаточно. Если профиль предназначен для более высокой фактической скорости, выбранную область требуется подтвердить при соответствующем расходе материала, а не только на медленной башне.
Когда соседние секции почти неразличимы, не следует усиливать вывод словами. Можно записать, что башня не отделила узкую точку, сохранить приемлемый диапазон и проверить его повторным прогоном или контрольной деталью. Если различие не повторяется, оно не должно становиться основанием для постоянной настройки.
Место башни в последовательности калибровки
Температурный профиль задают до последующих проверок, которые чувствительны к вязкости, подаче и сцеплению материала. После выбора рабочей области отдельно проверяют объёмный расход, опережение давления, коэффициент потока и втягивание в принятом порядке конкретного оборудования. Башня не должна одновременно выполнять все эти задачи.
Если после дальнейшей настройки существенно меняется скорость или расход, температурный вывод возвращают на проверку. Это не означает, что исходная башня была ошибочной: изменились условия, к которым относился её результат. Журнал нужен именно для того, чтобы увидеть эту границу и не переносить старое число в новый режим автоматически.
Выбор компромисса, а не победителя
После осмотра для каждой секции записывают не общую оценку «хорошо» или «плохо», а отдельные наблюдения. Например: поверхность ровная, нити заметны, мосты стабильны, нависание ухудшается, сцепление слоёв выглядит приемлемым для дальнейшей проверки. Такой журнал не даёт одному яркому дефекту скрыть остальные свойства.
Далее определяют назначение профиля. Для детали, где важнее внешний вид, рабочая зона может отличаться от режима, выбранного ради межслойного сцепления. Для печати с большим объёмным потоком может потребоваться другая часть диапазона, потому что материал проходит через хотэнд быстрее. Это не противоречие, а признак того, что температура выбирается вместе со скоростью и расходом.
Если несколько соседних секций дают приемлемый баланс, лучше сохранить диапазон, а не объявлять одну уставку окончательной. Внутри него можно выбрать исходную точку для текущего назначения и затем подтвердить её на реальной детали. Контрольная деталь нужна потому, что вывод башни относится к её геометрии, скорости, расходу и закреплённому набору признаков.
Корректная формулировка результата: для этой катушки, этого сопла, заданной высоты слоя, охлаждения и скорости установлен рабочий диапазон, записанный в журнале; исходная точка внутри него лучше всего уравновешивает поверхность, мосты и требуемое межслойное сцепление в текущем профиле.
Журнал проверки и сохранение профиля
В журнале оставляют дату прогона, идентификатор катушки, материал и цвет, принтер, хотэнд, сопло, высоту слоя, охлаждение, скорость, название исходного профиля и проверенный порядок температурных секций. Рядом записывают наблюдения по каждому признаку и причину выбора диапазона. Фотография без этих данных показывает внешний вид, но не позволяет повторить опыт.
Результат сохраняют в отдельном профиле филамента или в его новой версии, не перезаписывая молча общий профиль материала. В названии и описании профиля отмечают конфигурацию, для которой он проверен. Если одна катушка используется в нескольких режимах, допустимо иметь разные варианты: например, профиль с приоритетом поверхности и профиль с приоритетом сцепления при другой фактической скорости.
После выбора печатают контрольную деталь в реальном режиме. Она должна содержать те особенности, ради которых выбиралась температура: требуемую поверхность, мосты, нависания или характерную нагрузку потока. Если результат не повторяется, возвращаются к журналу и проверяют, какая переменная отличалась от башни.
Когда тест нужно остановить или признать недействительным
- В предварительном просмотре или подготовленном выводе нет подтверждённых переходов температуры по секциям.
- Первый слой, подача или механика принтера не повторяются от прогона к прогону.
- Выбранный диапазон выходит за рекомендации для материала или пределы конкретного хотэнда.
- Вместе с температурой меняются скорость, охлаждение, поток, втягивание или другая существенная настройка.
- Положение температурных переходов не совпадает с границами секций.
- Пользовательская вставка не проверена для применяемой прошивки и оборудования.
- Дефект одинаково выражен во всех секциях и больше похож на влияние влажности, перемещений, геометрии или исходной подачи.
- Секции нельзя уверенно различить, а выбранная «лучшая» зона определяется только случайной мелкой разницей.
Остановка в этих случаях не означает неудачу калибровки. Она сохраняет причинность эксперимента: пока неизвестно, что именно изменялось и какие условия были стабильны, число из башни не должно попадать в рабочий профиль.
Когда повторять башню
Повторный тест нужен после существенной смены материала, производителя, цвета или катушки, потому что результат одной поставки нельзя автоматически переносить на другую. Его также повторяют после замены сопла или хотэнда, заметного изменения скорости, охлаждения, высоты слоя либо условий закрытого объёма.
Перепроверка нужна и тогда, когда меняется цель печати. Температура, выбранная ради чистой поверхности, не обязана быть лучшим выбором для детали, где критичнее межслойное сцепление или печать при повышенном объёмном потоке. Новый вопрос требует нового контрольного прогона с закреплёнными условиями.
Температурная башня полезна именно как сравнительный эксперимент. Она не выдаёт паспортное свойство материала и не завершает настройку всего профиля. Её сильная сторона — в том, что наблюдения, условия и границы вывода можно записать, повторить и проверить на реальной детали.