Коэффициент потока: измерение и пределы метода
Статья показывает, как откалибровать коэффициент потока для конкретной катушки и профиля, проверить расчёт повторной печатью и не подменить им диагностику сопла, первого слоя или размерной ошибки.
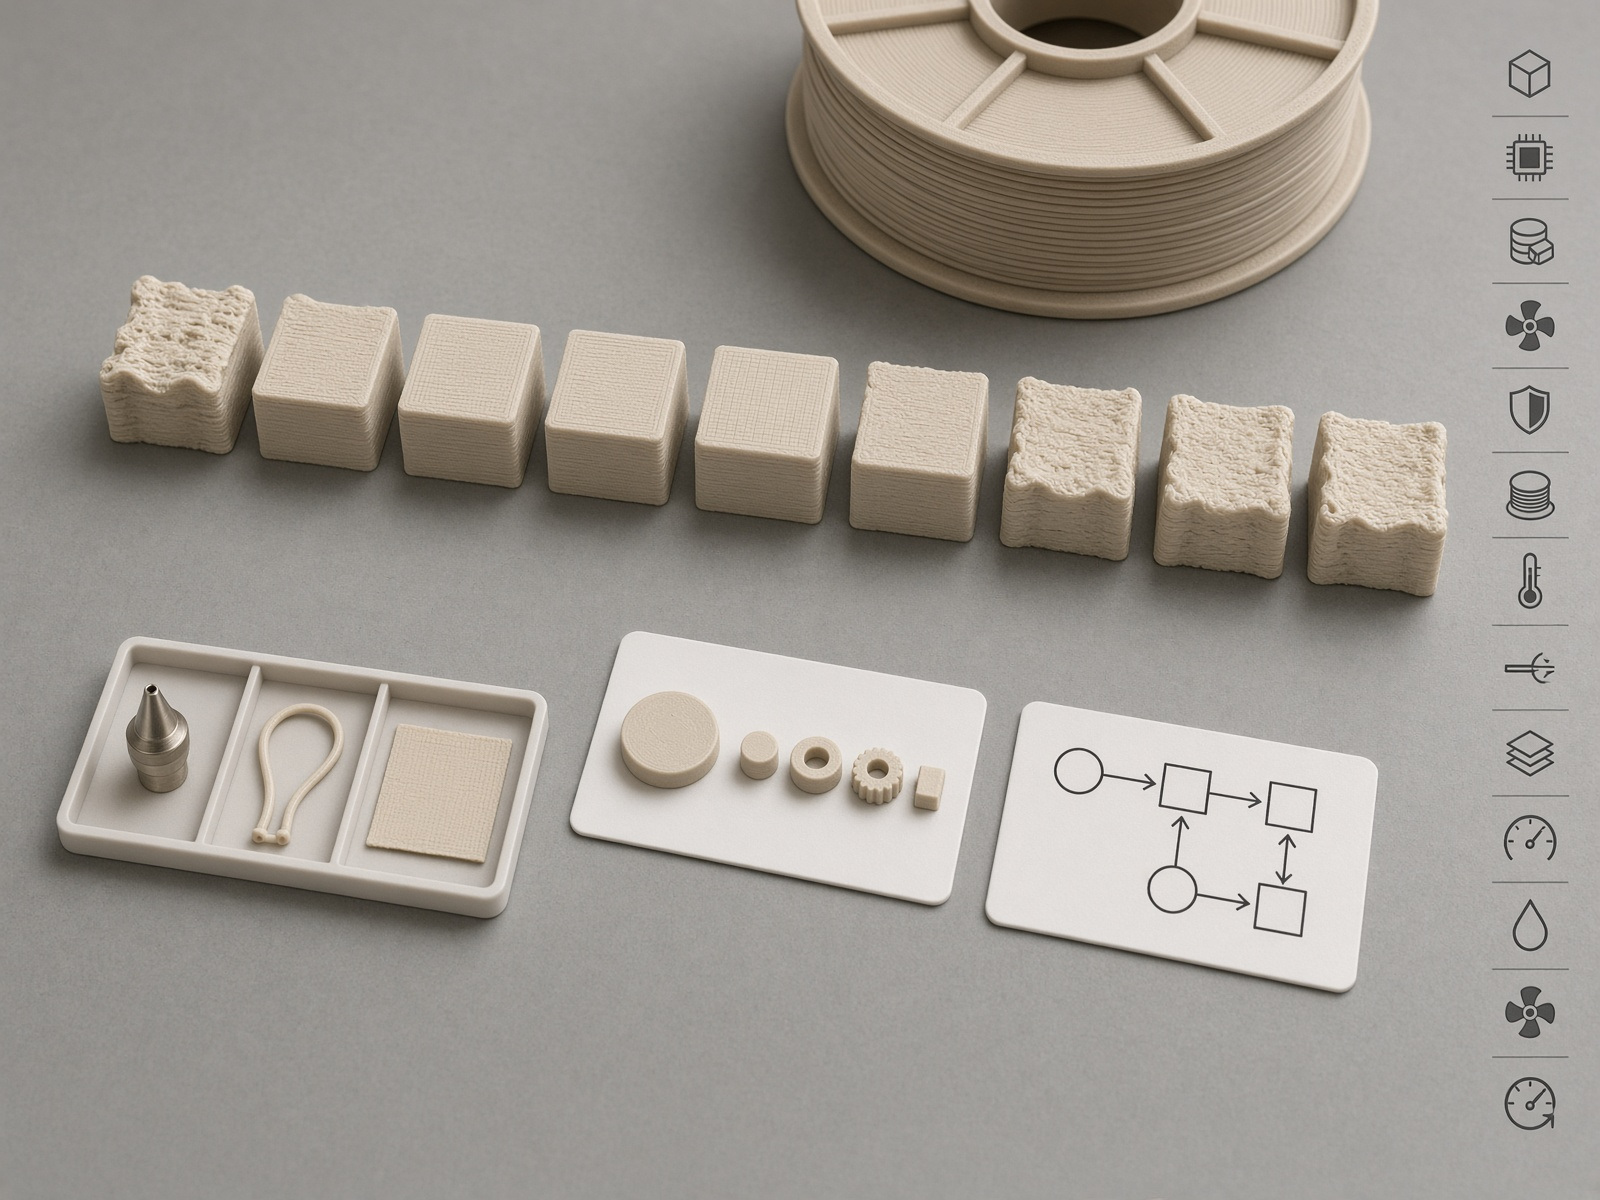
Коэффициент потока калибруют не для абстрактного материала, а для конкретного профиля филамента и закреплённого режима печати. Сначала исключают неисправности и ошибки исходных данных, затем печатают встроенный тест выбранной версии слайсера, проверяют в предпросмотре реальное изменение коэффициента между секциями, выбирают участок по заранее заданным признакам поверхности, рассчитывают новое значение от текущего коэффициента по формуле этого режима и печатают подтверждение.
Такой тест отвечает на узкий вопрос: насколько следует скорректировать рассчитанное количество филамента в данных условиях. Он не назначает универсальную подачу для полимера, не исправляет изношенное сопло, частичный засор, проскальзывание подачи, неверный диаметр филамента, плохой первый слой, неверное смещение по оси Z или размерную ошибку детали. Результат сохраняют вместе с материалом, цветом, катушкой, соплом, шириной линии, высотой слоя, температурой и процессом, а после существенной смены этих условий проверку повторяют.
Что именно меняет коэффициент потока
Слайсер рассчитывает путь экструзии по геометрии модели, ширине линий, высоте слоя и другим параметрам процесса. Коэффициент потока изменяет количество филамента, подаваемое относительно этого расчёта. Если значение увеличивают, подача относительно расчётной становится больше; если уменьшают — меньше. Это тонкая настройка количества материала, а не средство заново определить форму сопла, положение стола или механику принтера.
Отдельно нужно учитывать, где находится поправка. Коэффициент может быть задан в профиле слайсера, а дополнительный множитель — в прошивке принтера. Эти поправки могут перемножаться и скрывать причину отклонения: уменьшение в одном месте может быть незаметно компенсировано увеличением в другом. До теста записывают оба значения и решают, какой из них будет единственной изменяемой переменной. Для профильной калибровки разумно оставить прошивочную поправку в известном исходном состоянии и менять только параметр профиля, если именно так устроен выбранный порядок проверки.
Коэффициент также не заменяет компенсацию давления и ограничение максимальной объёмной скорости. Первая относится к динамике подачи при изменении движения, второе — к пределу режима, в котором система должна расплавлять и подавать материал. Тест потока проводят только после фиксации температурного и динамического контекста, иначе найденная поправка будет смешивать разные эффекты.
Сначала диагноз, затем числовая поправка
Калибровочный образец имеет смысл только тогда, когда отклонение достаточно устойчиво для сравнения. Если одна и та же секция выглядит по-разному в пределах одного прогона, подача внезапно пропадает или поверхность меняется без связи с модификатором, вычислять коэффициент рано. Такое наблюдение записывают как признак нестабильности и возвращаются к проверке сопла, тракта филамента, экструдера и исходного профиля.
Полезно заранее сформулировать проверяемую гипотезу: при неизменных температуре, динамических настройках и геометрии процесса различие между блоками создаёт только коэффициент потока. Предпросмотр должен подтвердить эту конструкцию до печати. Если одновременно меняются другие параметры, тест не позволяет отделить их вклад, даже когда одна секция выглядит лучше остальных.
Необъяснимое расхождение не следует превращать в повод расширять диапазон поправок. Большое случайное изменение может сделать один образец внешне приемлемым, но скрыть изношенное сопло, частичный засор, проскальзывание или ошибку диаметра филамента. Критерий продолжения — не привлекательная поверхность сама по себе, а отсутствие известных аппаратных причин, понятные входные данные и повторяемая связь между секцией и заданным модификатором.
Когда тест нельзя начинать
Перед калибровкой принтер должен воспроизводимо печатать первый слой, а путь филамента не должен иметь очевидных повреждений или нестабильности. Коэффициент потока не используют как ответ на любой признак недоэкструзии или переэкструзии. Сначала проверяют, не возникла ли причина до вычисления самого коэффициента.
- Засор или частичный засор. Если подача прерывается, линии внезапно истончаются или результат меняется без изменения профиля, тест останавливают и устраняют препятствие в тракте.
- Неверное или изношенное сопло. Профиль должен соответствовать установленному соплу. Попытка компенсировать его фактическое состояние коэффициентом создаёт профиль, который маскирует аппаратную проблему.
- Проскальзывание экструдера и повреждённый путь филамента. Нестабильная механическая подача не превращается в стабильную от одной числовой поправки.
- Неверный диаметр филамента в исходных данных. Сначала исправляют входной параметр, потому что коэффициент не должен подменять ошибку описания материала.
- Плохой первый слой, неверное смещение по оси Z или столкновение сопла с поверхностью. Неверный зазор и механический контакт искажают тест, поэтому сначала добиваются воспроизводимого первого слоя.
Критерий остановки простой: если для объяснения результата требуется большая или неожиданная коррекция, а причина не прослеживается по профилю и условиям, новое значение не сохраняют. Тест прекращают, возвращаются к соплу, тракту подачи, исходным параметрам и первому слою. Число без понятной причины не является калибровкой.
Какие входные данные зафиксировать
Испытание должно быть воспроизводимым. До нарезки записывают точный принтер, установленное сопло, профиль филамента, материал, цвет и идентификатор катушки. Также сохраняют температуру, ширину линии, высоту слоя, параметры охлаждения, характерный режим скорости, максимальную объёмную скорость и настройку компенсации давления. Не требуется объявлять этот набор универсальным стандартом; он нужен, чтобы понимать область действия собственного результата.
В журнале полезно разделить исходные данные, наблюдения и решение. В исходных данных указывают текущий коэффициент потока и прошивочный множитель. В наблюдениях описывают поверхность каждого подходящего блока без вывода о причине. В решении записывают выбранную секцию, применённую формулу режима, рассчитанное значение и результат повторной печати. Такая запись позволяет отличить измерение от последующей интерпретации.
Запись до и после каждого прогона
До запуска сохраняют копию исходного профиля и отмечают, какой коэффициент действует в слайсере и какой множитель остаётся в прошивке. После печати сначала описывают наблюдаемую поверхность, затем выбирают секцию и только потом выполняют расчёт. Такой порядок не даёт подменить наблюдение желаемым значением.
После расчёта записывают не только новый коэффициент, но и способ его получения: название режима, выбранную секцию, текущую величину, применённую поправку и формулу из инструкции этого режима. Если формула или смысл обозначений неясны, профиль не изменяют. Сначала проверяют процедуру и предпросмотр, поскольку одинаково подписанные тесты в разных режимах не обязаны кодировать поправку одинаково.
Профиль считается проверенным не тогда, когда найдено привлекательное число, а когда известны условия теста, видна применённая поправка и повторная печать подтверждает решение.
Как провести встроенный тест
- Выберите точные профили. Перед запуском встроенной калибровки укажите фактический принтер, профиль филамента и процесс. Не начинайте с похожего профиля, если затем невозможно установить, какие параметры были унаследованы.
- Используйте тест именно текущей версии слайсера. Разные режимы могут кодировать поправку по-разному. Название секции само по себе ещё не говорит, как получить итоговый коэффициент.
- Проверьте предпросмотр. Убедитесь, что модификаторы действительно меняют коэффициент между блоками, а температура, скорость, ширина линии, высота слоя и остальные закреплённые условия не изменяются неожиданно. Если изменение не попало в сформированный путь, напечатанная модель не проверяет заявленную переменную.
- Напечатайте без попутных правок. Во время одного прогона не меняйте температуру, охлаждение, компенсацию давления, ограничение объёмной скорости или положение первого слоя. Иначе блоки перестанут отличаться только коэффициентом потока.
- Оцените блоки по выбранным признакам. Для визуального теста ищут поверхность без заметных промежутков между соседними линиями и без явного избытка материала. Решение принимают по согласованному набору признаков, а не по одному блику или отдельной царапине.
- Рассчитайте значение от текущего коэффициента. Не переносите обозначение выбранного блока прямо в профиль. Подставьте текущий коэффициент и поправку выбранной секции в формулу именно того режима, которым создан тест.
- Сохраните отдельную версию профиля. В названии или описании укажите материал, цвет, катушку, сопло и область процесса. Старое проверенное значение не стирают до подтверждения нового.
- Перепечатайте подтверждение. Сначала повторите контрольный образец с новым коэффициентом, затем напечатайте представительную деталь, близкую к реальной задаче по линиям, слоям и режиму подачи.
Как выбирать секцию без самообмана
Визуальный верхний слой — удобный, но ограниченный признак. Перед печатью нужно записать, что именно считается приемлемым: соседние линии соединяются без заметных щелей, поверхность не показывает явного накопления лишнего материала, а оценка повторяется на большей части выбранного блока. Если критерий формулируют после просмотра результата, легко выбрать секцию под желаемое число.
Не следует требовать от одного блока ответа на все задачи. Один коэффициент может по-разному проявляться на разреженном заполнении, сплошной верхней поверхности, мостах и участках с высокой подачей. Поэтому лучший верх не доказывает, что мосты, межслойная прочность и высокопоточные области также оптимальны. Он лишь даёт основание выбрать коэффициент для заданного метода и затем проверить его на представительной детали.
Поверхность также зависит от температуры, скорости, сопла, ширины линии, высоты слоя, материала, пигмента и конкретной катушки. Если эти условия не закреплены, различие между блоками нельзя честно приписать только коэффициенту. По той же причине значение одной катушки не объявляют постоянным свойством марки или типа пластика.
Почему измерение одной стенки имеет пределы
Метод с одной стенкой выглядит более числовым, но не становится от этого универсальным. Его результат чувствителен к фактической геометрии линии и к точности измерительного инструмента. Напечатанная линия не обязана вести себя как идеальный прямоугольник, поэтому простое сравнение ожидаемой и измеренной толщины может создавать ложную уверенность.
Такой метод допустим только в пределах конкретных предположений о сопле, слое и построении линии, предусмотренных выбранной процедурой. Если эти предположения не совпадают с профилем, вычисленное число нельзя переносить в него без проверки. Измерение одной стенки полезно как отдельный эксперимент, но не как доказательство общей размерной точности принтера или детали.
Что проверяет подтверждающая печать
Повторный контрольный образец нужен для проверки вычисления: после применения нового значения поверхность должна воспроизвести выбранные признаки без случайного перехода к другой картине. Если повтор не подтверждает выбор, нельзя усреднять два прогона на глаз. Нужно проверить, сохранились ли температура, катушка, сопло, профиль процесса, прошивочный множитель и остальные условия.
Представительная деталь отвечает на другой вопрос: пригоден ли профиль для реальной задачи. Она не обязана подтверждать все возможные геометрии. В журнале отмечают, где проявилась разница: на сплошном верхе, разреженном заполнении, мостах или участках высокой подачи. Если улучшение одного признака сопровождается ухудшением другого, результат описывают как компромисс для данного применения, а не как окончательно правильный коэффициент.
Размеры детали оценивают отдельно. Коэффициент потока способен влиять на вид линий и заполнение поверхности, но визуально удачный тест не доказывает размерную точность. Ошибку габарита нельзя автоматически переводить в поправку потока: её причина может находиться вне проверяемой переменной, а данный метод такой вывод не подтверждает.
Когда повторять калибровку
Проверку повторяют после смены катушки, материала или цвета, установки другого сопла, изменения температуры, ширины линии, высоты слоя либо существенного режима процесса. Причина не в том, что прежний профиль обязательно станет непригодным, а в том, что область доказанного результата изменилась. Старое значение можно использовать как исходную гипотезу, но не как подтверждённый итог для новых условий.
Повтор также нужен, если изменились динамические настройки или ограничение максимальной объёмной скорости. Коэффициент потока не должен компенсировать их влияние. Сначала закрепляют новый тепловой и динамический контекст, затем снова сравнивают блоки, рассчитывают значение от текущего профиля и подтверждают его отдельной печатью.
Минимальная запись результата
- точная версия слайсера и название встроенного режима;
- принтер, сопло и состояние прошивочного множителя;
- материал, цвет и идентификатор катушки;
- температура, ширина линии, высота слоя и профиль процесса;
- настройки охлаждения, компенсации давления и максимальной объёмной скорости;
- исходный коэффициент, выбранная секция и формула расчёта;
- наблюдаемые признаки, по которым секция признана подходящей;
- результат повторного образца и представительной детали;
- границы применения и условия следующей проверки.
Итог калибровки — не одно число, а связка из коэффициента, профиля, катушки, условий и подтверждающего прогона. Пока эта связка сохранена, тест помогает управлять конкретной подачей материала. Когда число отделяют от контекста и начинают исправлять им сопло, первый слой, механику или размеры, метод перестаёт измерять поток и превращается в маскировку неизвестной причины.