Первый слой и карта стола: наблюдаемые признаки
Карта первого слоя помогает различать общий неверный зазор, загрязнение, локальную неровность, ошибочное измерение и механическую проблему только через зафиксированные условия и повторный прогон с одной изменённой переменной.
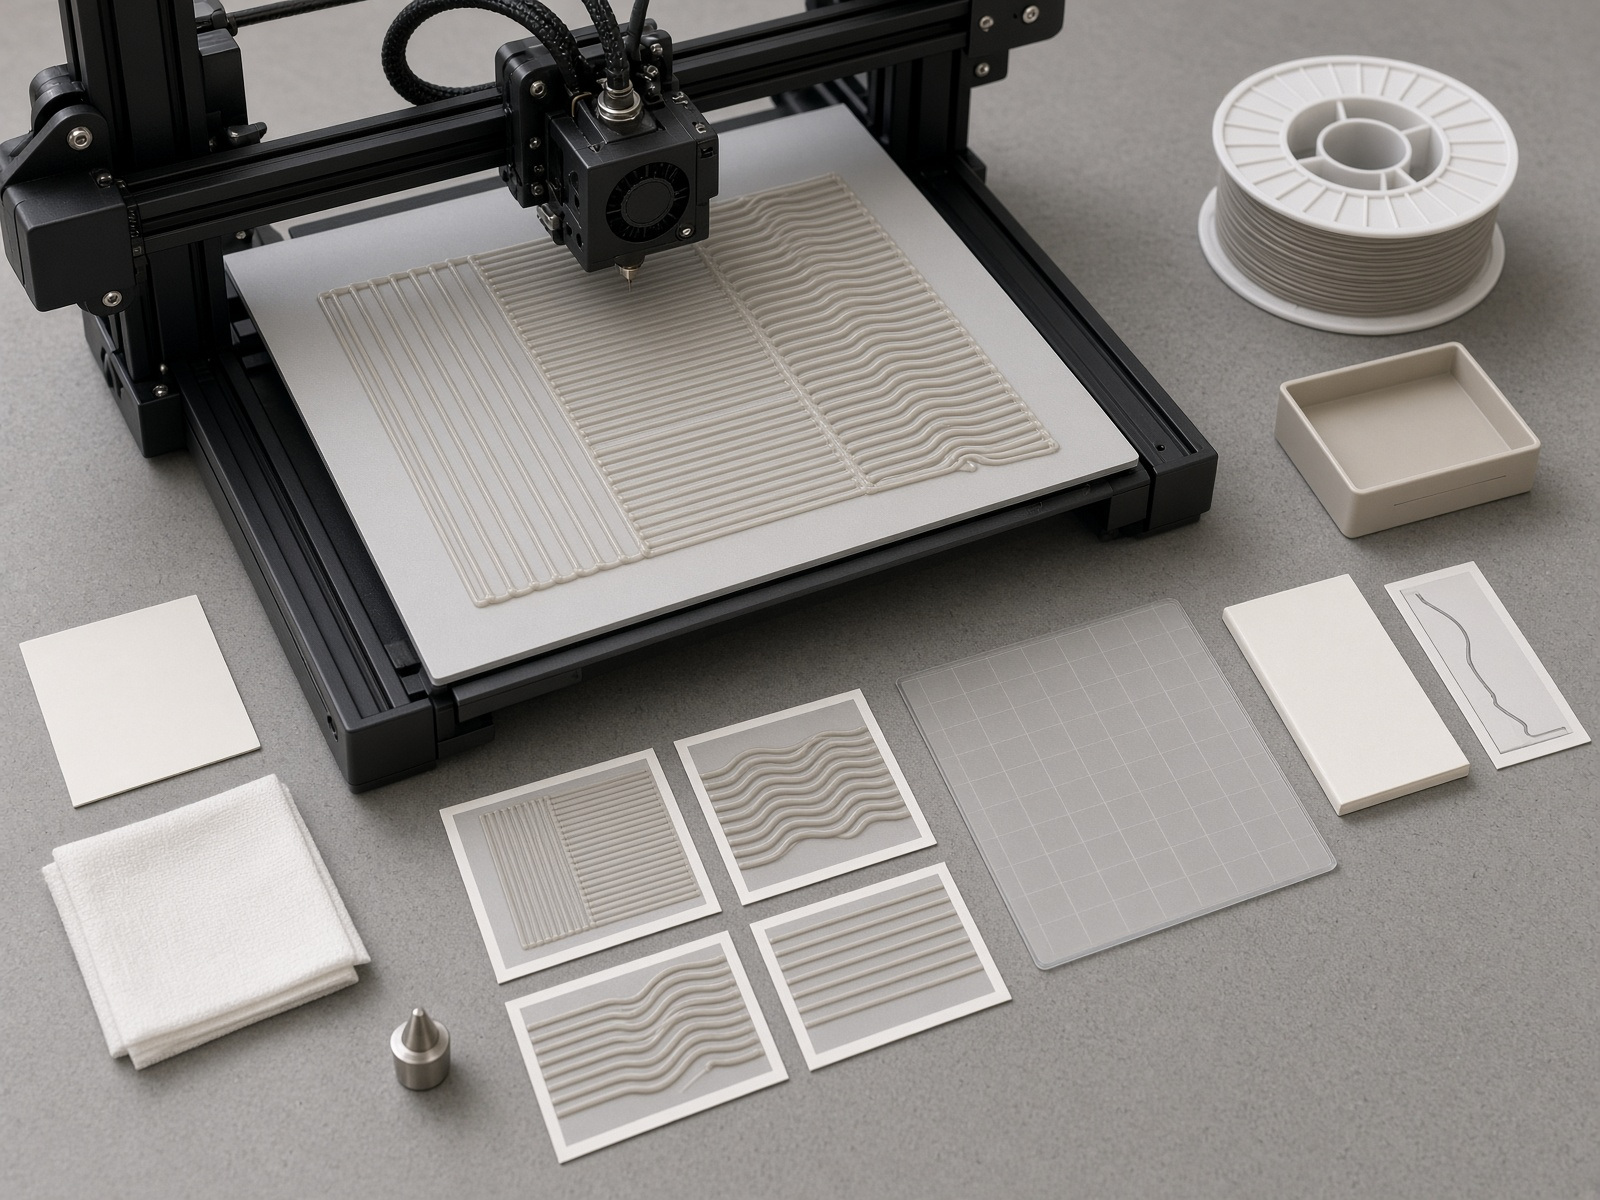
Карту первого слоя читают не как поиск одного «правильного» числа, а как распределение повторяющихся признаков по всей рабочей поверхности. Если круглая нить оставляет разрывы между соседними дорожками, слишком большой зазор между соплом и столом становится рабочей гипотезой. Если дорожка чрезмерно расплющена, местами почти прозрачна, образует гребни или сопло начинает соскабливать материал, вероятен слишком малый зазор. Общий рисунок по всей карте проверяют через калибровку первого слоя, подачу и состояние поверхности, а локальный рисунок сопоставляют с картой измерений, конкретной зоной пластины и повторяемостью дефекта.
Универсальную поправку по Z по чужому примеру не назначают. Перед тестом записывают принтер, датчик, сопло, рабочую пластину, пластик и профиль; поверхность готовят только по инструкции её производителя; сопло осматривают до измерения сетки; затем печатают распределённую карту и меняют за один прогон только одну переменную. Если во время печати сопло задевает рабочую поверхность, соскабливает пластик или происходит столкновение, тест сразу прекращают. При ошибке датчика также останавливаются и обращаются к инструкции модели. Это не команда прервать штатное сеточное измерение: его выполняют по предусмотренной производителем процедуре. Опасный признак нельзя «лечить» ещё большей поправкой.
Что показывает карта первого слоя
Карта первого слоя нужна для сравнения зон, а не для оценки одной линии в центре. Центральная дорожка может выглядеть приемлемо, пока край, угол или отдельный участок уже показывают другой зазор, слабое сцепление или след ошибочного измерения поверхности. Распределённый образец делает видимым, является ли дефект общим для всей площади или привязан к месту.
Сама карта не сообщает причину автоматически. Она показывает наблюдаемый рисунок: форму дорожек, наличие промежутков, степень расплющивания, гребни, отслаивание, следы соскабливания и повторяемость по зонам. Причину выбирают только после сопоставления рисунка с исходными данными и повторным прогоном. Одинаковый внешний дефект может быть связан с высотой сопла, температурой, подачей, влагой в пластике, состоянием сопла или загрязнением поверхности.
Карта сеточного измерения стола тоже не является ответом сама по себе. Датчик измеряет точки и по ним строит виртуальную модель высоты поверхности. Эта модель помогает системе компенсировать измеренную геометрию в пределах конкретного принтера и его прошивки, но не доказывает чистоту пластины, правильность подачи, исправность механики или отсутствие мусора на сопле.
Ручная настройка и автоматическая калибровка
Перед изменением высоты выясните, какую процедуру предусматривает производитель вашей модели. Например, у Original Prusa MK3/S/+ калибровка первого слоя включает ручную регулировку Live Z; для листов разной толщины в этой системе предусмотрены отдельные профили. Это порядок для указанных моделей, а не общий рецепт для любого FDM-принтера.
У Original Prusa MK4/S, MK3.9/S и XL с Loadcell первый слой калибруется автоматически во время сеточного измерения перед печатью. По документации Prusa ручной Live Z и профили стальных листов для этой системы не требуются. Не переносите в неё ручную процедуру от MK3: при плохом результате используйте раздел устранения неполадок именно своей модели. Во время теста Loadcell касайтесь принтера только тогда, когда этого прямо требуют подсказки на экране.
Какие данные записать до первого прогона
Диагностика теряет смысл, если после неудачной карты неизвестно, что именно печаталось. Перед началом создают короткую запись, которую можно повторить без догадок.
- Принтер: точная модель и используемый способ измерения поверхности.
- Сопло: установленное сопло и факт его осмотра перед измерением.
- Рабочая пластина: конкретный лист или поверхность, а не только её общий тип.
- Пластик: материал и та катушка, из которой выполняется проверка.
- Профиль: сохранённый набор настроек, использованный для карты.
- Состояние теста: как подготовлена поверхность, выполнялось ли сеточное измерение и что менялось после предыдущего прогона.
Эта запись нужна не для бюрократии. Поправка по Z зависит от сочетания принтера, датчика, сопла и пластины. Даже удачное значение с другого устройства или другого листа не является исходной точкой, которую можно переносить без проверки по фактическому отпечатку.
Для повторных прогонов сохраните паспорт принтера и условий калибровки: он связывает наблюдение с конкретными оборудованием, профилем и материалом.
Подготовка поверхности и сопла
Поверхность очищают строго так, как предписывает производитель именно этой пластины. Нельзя собирать универсальный рецепт из советов для стекла, гладкого листа, текстурного покрытия и другой рабочей поверхности. Средство, допустимое для одного покрытия, может повредить другое. Поэтому в журнале достаточно указать, что применена штатная для этой поверхности процедура, без замены её случайной химией.
До запуска сеточного измерения осматривают сопло. Налипший материал или другой мусор способен исказить положение, которое система примет за результат измерения. По той же причине во время измерения не давят на стол. Если измерение было выполнено с загрязнённым соплом или внешним воздействием на поверхность, его нельзя считать надёжной основой для вывода о локальной неровности.
После подготовки выполняют один базовый прогон без одновременной правки нескольких параметров. Если сразу изменить высоту, температуру, подачу и подготовку поверхности, следующая карта не покажет, какая из переменных действительно изменила рисунок.
Как классифицировать общий рисунок
Круглая нить и промежутки
Если дорожка сохраняет округлую форму, соседние линии не соединяются и между ними остаются видимые промежутки, слишком большой зазор становится обоснованной диагностической гипотезой. Проверяют, повторяется ли признак по всей площади, а не только в одной зоне. При общем рисунке проверяют калибровку первого слоя по инструкции модели. Ручную поправку высоты рассматривают только для системы, в которой предусмотрена такая процедура; в системе с автоматической калибровкой начинают со штатного поиска неисправности.
Этот признак не равен доказательству. Плохое сцепление с поверхностью может выглядеть похоже и иметь другую причину. Если геометрия дорожек выглядит приемлемо, но материал всё равно плохо держится, в перечне причин остаются загрязнение поверхности, настройки, сеточное выравнивание и недостаточная подача. Назначать дополнительное сближение сопла только по факту отслаивания нельзя.
Чрезмерно плоская дорожка, гребни и соскабливание
Если дорожка полностью расплющена, становится местами почти прозрачной, материал собирается в гребни, края заворачиваются или сопло начинает соскабливать уже уложенный слой, слишком малый зазор становится рабочей гипотезой. Здесь граница эксперимента жёстче: при соскабливании или контакте со столом прогон прекращают немедленно.
Продолжать карту ради «полного рисунка» в такой ситуации не нужно. Контакт не компенсируют резким изменением поправки вслепую и не считают нормальным этапом калибровки. После остановки возвращаются к проверке исходных условий, состояния сопла, пластины, измерения и профиля.
Внешне хороший слой при плохом сцеплении
Когда дорожки выглядят равномерно соединёнными и не показывают явных признаков большого или малого зазора, но отдельные участки всё равно отходят от поверхности, высота сопла перестаёт быть единственным кандидатом. Проверяют подготовку пластины по её инструкции, профиль, сеточное измерение и подачу. Такой случай особенно полезен как напоминание: качество внешнего вида калибровочной дорожки и фактическое сцепление связаны, но не являются одним и тем же наблюдением.
Как читать локальный дефект
Локальным считают рисунок, который повторяется в одной области карты, тогда как остальные зоны выглядят иначе. Его не исправляют сразу общей поправкой по Z, потому что общая правка изменит весь первый слой, включая участки, которые уже были приемлемыми.
Сначала отмечают место дефекта и сравнивают его с картой сеточного измерения. Затем проверяют состояние той же зоны пластины и повторяют тест при неизменном профиле. Если дефект остаётся в том же месте, это поддерживает гипотезу о локальной особенности поверхности, измерения или механики, но всё ещё не называет точную причину.
Если перед измерением на сопле был мусор, карту высот повторяют после его удаления по подходящей для принтера процедуре. Если результат сеточного измерения и отпечаток не согласуются между повторными прогонами, не пытаются скрыть расхождение новой общей поправкой. Проверку переводят к состоянию оборудования и креплений по документации производителя. Сеточная компенсация не исправляет ослабленную механику и не превращает ошибочное измерение в достоверное.
Одна переменная на один прогон
После классификации выбирают только одну проверяемую гипотезу. На модели с предусмотренной производителем ручной калибровкой общий рисунок с круглыми раздельными линиями может быть основанием для изменения высоты по её инструкции и повторной карты. В автоматической системе проверяют её штатную процедуру и возможные причины плохого первого слоя, не копируя ручной Z-offset от другого принтера. Для внешне нормальной геометрии при слабом сцеплении сначала повторяют штатную подготовку поверхности, не меняя высоту. Для локального дефекта сначала проверяют сопло, измерение и конкретную область пластины.
Изменение должно быть малым не потому, что существует единый безопасный шаг, а потому, что эксперимент должен сохранять причинную связь. Универсального числа нет: допустимое действие определяется конкретной системой и её документацией. После каждого прогона сравнивают не впечатление в целом, а те же признаки в тех же зонах.
- Сохранить исходный профиль и исходную карту.
- Записать одну выбранную гипотезу.
- Изменить только связанную с ней переменную.
- Повторить распределённую карту на той же пластине и том же пластике.
- Отметить, исчез ли общий признак, переместился ли локальный дефект и не появился ли новый риск.
- Вернуться к исходному состоянию, если результат стал хуже или потерял однозначность.
Как отделить высоту от загрязнения
Разделение этих причин строят на сочетании формы дорожки и поведения сцепления. Когда по всей карте видны округлые линии и устойчивые промежутки, гипотеза большого зазора опирается на геометрию уложенной нити. Когда геометрия выглядит приемлемо, но материал не удерживается на отдельных участках, одной высотой объяснение не исчерпывается. Тогда сначала проверяют, была ли поверхность подготовлена штатным способом и не менялась ли пластина между прогонами.
Чистоту нельзя доказывать фразой «лист выглядит чистым». Для эксперимента значима выполненная процедура производителя и повторная карта после неё при неизменных остальных условиях. Если сцепление изменилось, это поддерживает связь с состоянием поверхности, но не превращает один прогон в окончательный диагноз. Если не изменилось, возвращаются к профилю, сеточному измерению и подаче, не делая вывод, что нужно обязательно сильнее прижать слой.
Такой порядок предотвращает круговую настройку: слабое сцепление не ведёт автоматически к уменьшению зазора, а заметные промежутки не отменяют проверку поверхности. Наблюдение формулируют отдельно от причины: «линии раздельные» — факт карты; «зазор велик» — проверяемая гипотеза; «после малого изменения линии соединились на повторе» — результат.
Как трактовать несовпадающие повторы
Повторная карта ценна только при сохранённых исходных условиях. Если дефект сначала был локальным, а затем появился в другой зоне после одновременной смены профиля, пластика и подготовки поверхности, сравнение теряет диагностическую силу. Такой прогон записывают как несопоставимый и возвращаются к известному исходному состоянию.
Если локальный рисунок устойчиво совпадает с одной областью, продолжают проверять эту область, сеточное измерение и оборудование. Если рисунок меняется без понятной связи с одной переменной, общую поправку по Z не используют как средство скрыть нестабильность. Сначала восстанавливают воспроизводимые условия и только после этого повторяют карту.
Практическое правило чтения карты: общий повторяющийся признак проверяют как общую настройку или общую причину, локальный повторяющийся признак — как особенность зоны, измерения или механики, а неповторяемый рисунок — как недостаток самого эксперимента.
Почему толщину одиночного слоя не превращают в универсальный тест
Измерение одиночного слоя штангенциркулем не является универсально рекомендованной заменой визуальной калибровке первого слоя. Оно не отменяет оценку промежутков, округлости, гребней, соскабливания и распределения признаков по площади. В этой методике результат принимают по наблюдаемой карте и повторяемости на конкретной системе, а не по чужому целевому числу толщины.
Журнал проверки
Удобная запись состоит из наблюдения, действия и результата. Условный пример для модели с ручной калибровкой: «по всей карте видны округлые раздельные дорожки»; «изменена только высота по инструкции этого принтера»; «на повторной карте промежутки уменьшились, сопло не задевает рабочую поверхность». Это пример записи, не отчёт о нашем испытании и не готовая настройка для другого оборудования.
Для локального случая запись может выглядеть иначе: «дефект повторяется в одной зоне»; «профиль не менялся, сопло осмотрено, сеточное измерение повторено»; «дефект остался на том же месте». Итогом будет не диагноз, а основание перейти к проверке поверхности или механики вместо общей правки высоты.
В журнал также заносят критерий остановки. Если во время печати появились соскабливание, столкновение, контакт сопла с рабочей поверхностью или ошибка датчика, прогон прекращён и не считается успешным экспериментом. Это защищает от ложной логики, при которой ухудшение пытаются компенсировать ещё более сильным изменением.
Когда профиль можно считать удачным
Удачный результат — это повторяемая карта на конкретном сочетании принтера, датчика, сопла, пластины, пластика и профиля, где дорожки оцениваются по всей площади, а не по одному фрагменту. Сохраняют использованный профиль печати и запись условий. Отдельный профиль калибровки листа нужен только там, где его предусматривает система принтера; у перечисленных выше моделей Prusa с Loadcell высота проверяется автоматически. Результат не превращают в универсальную настройку для другого листа или другого принтера.
После замены или изменения аппаратной части порядок необходимых проверок и калибровки берут из инструкции конкретной модели: прежняя связь между датчиком, соплом и поверхностью могла измениться. Это не означает, что на автоматической системе нужно вручную подбирать Z-offset. Повторную карту оценивают по фактическому первому слою; новая проверка нужна и тогда, когда после стабильных прогонов появляется другой общий или локальный рисунок.
Что карта не доказывает
Хороший первый слой не гарантирует качество верхних слоёв, геометрию высокой детали или её размерную точность. Карта отвечает на узкий вопрос: как выбранная система укладывает начальный слой по поверхности при зафиксированных условиях.
Она также не превращает сеточное измерение в проверку плоскостности и не исключает загрязнение, ошибку подачи или механическую проблему. Полезный вывод звучит не «найдена правильная поправка по Z», а «при этих исходных данных наблюдаемый рисунок стал равномернее, опасных признаков нет, результат повторён». Именно повторный прогон, сохранённый профиль и журнал изменений делают калибровку проверяемым экспериментом.